Jezik
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
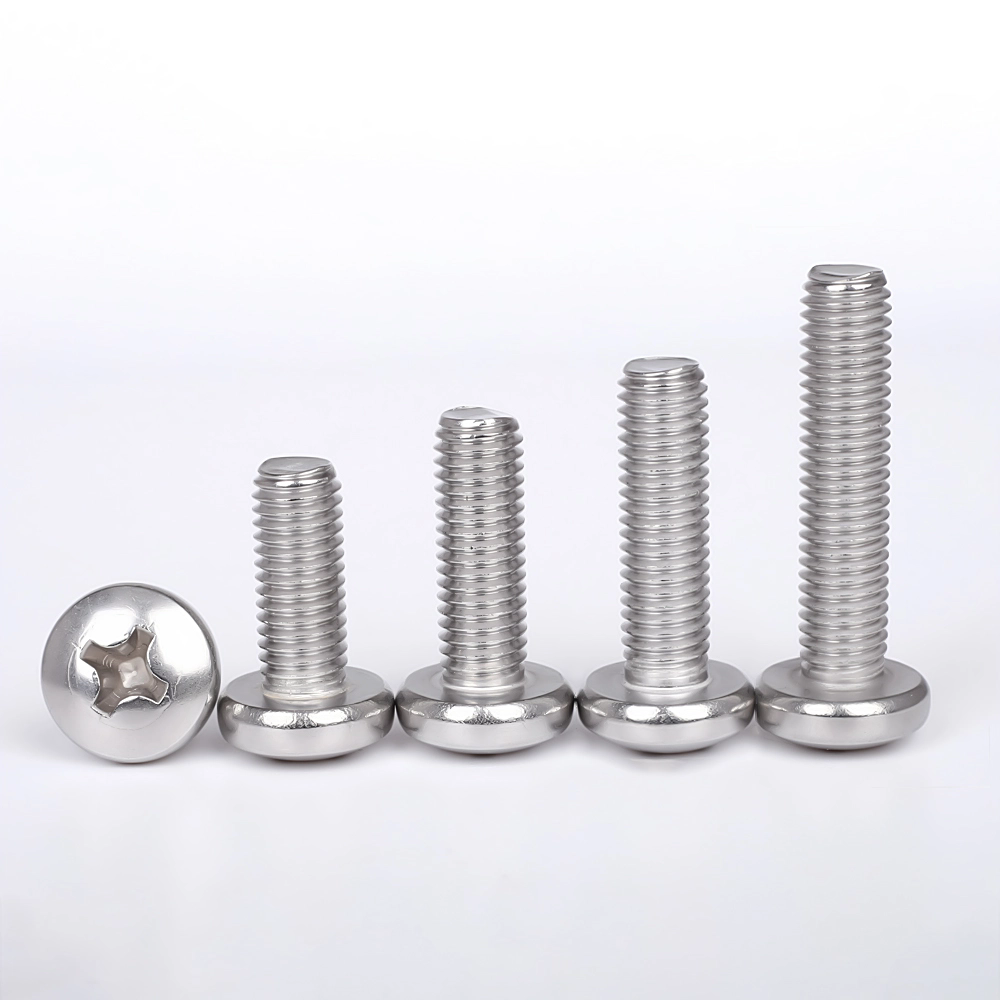
Ali lahko motnje pri avtomatiziranem sestavljanju izvirajo iz različic serije vijakov s križno vdolbino s ploščato glavo GB818?
2026-09-11
Kupci OEM za elektroniko in distributerji industrijskih pritrdilnih elementov pogosto preverjajo kakovost strojnih vijakov z ročnim pregledom vzorcev. Ročno izbrani prototipni vzorci prestanejo preverjanje dimenzij in ročno testiranje z izvijačem. Številna subtilna odstopanja na ravni serije med ročnim vzorčenjem ostanejo nevidna in se pokažejo šele, ko se deli podajo v visokohitrostne avtomatizirane montažne linije, kar povzroči nenačrtovane zaustavitve linije in dodatne stroške ponovnega dela.
Štiri odstopanja, pomembna za tekoči trak, ki so redko poudarjena na standardnih podatkovnih listih:
- Odmik profila navzkrižne vdolbine, ki povzroča občasno odmikanje pogonskega nastavka pod proizvodnim navorom
- Obraba orodja za valjanje navojev povzroča nedosledno prileganje navojev v velikih proizvodnih serijah
- Debelina površinske prevleke razprši vrednosti premikanja trenja za postaje z navorom
- Ločena toplotna števila surovin zaradi česar so prototipni certifikati neveljavni za poslane serije
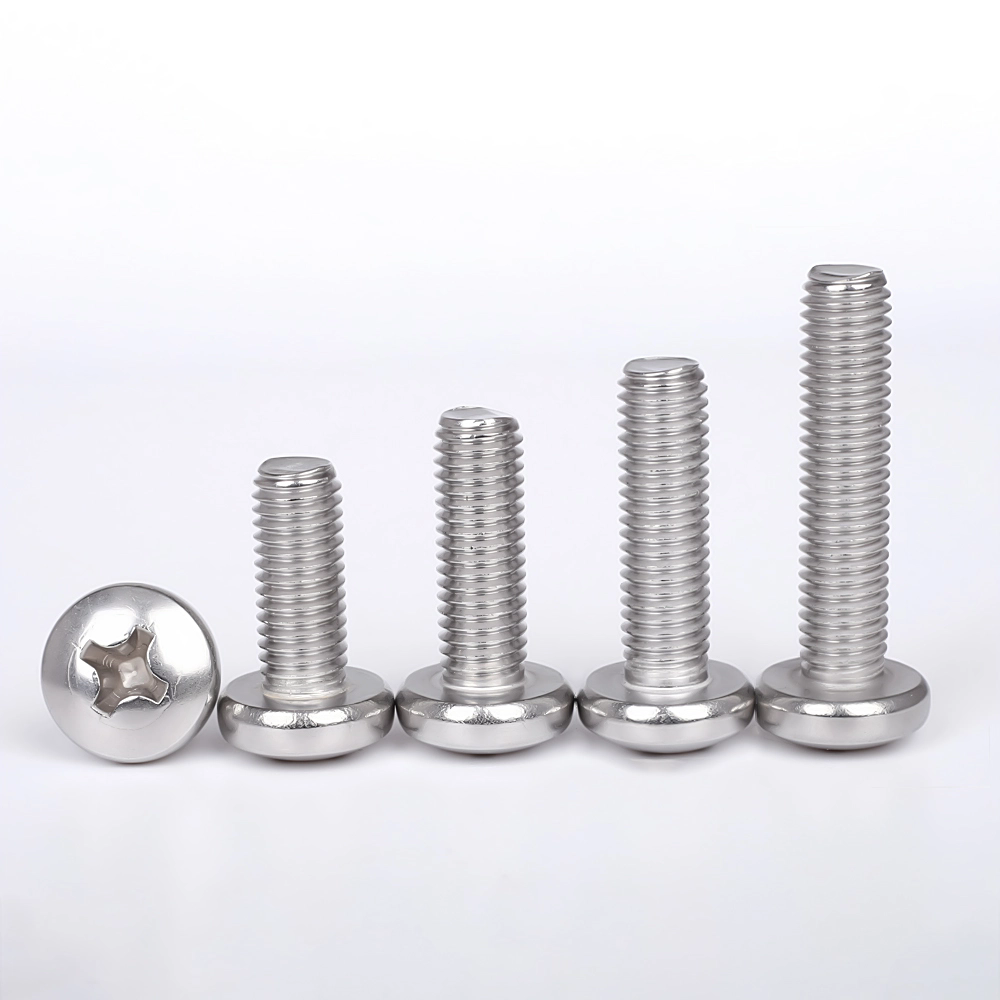
Skladnost geometrije križnih vdolbin za hitro samodejno vožnjo
Ročno testiranje vzorcev dopušča manjše nepopolnosti oblike križnih vdolbin. Robotska orodja za sestavljanje uporabljajo fiksne profile navora in časa; majhen premik dimenzij vdolbine spremeni kontaktno površino nastavka. Celo vijaki, ki prestanejo statični vizualni pregled, povzročajo pogoste odmike, obrabo nastavkov in zavrnjene sklope na proizvodnih linijah.
- Periodično skeniranje optičnega profila geometrije prečnih vdolbin skozi vsako proizvodno akcijo
- Preizkušanje cikla vrtilnega momenta pri simuliranem samodejnem sestavljanju z uporabo vrst gonilnikov, ki jih določi stranka
Strojna oprema Wanluo poleg preprostega vizualnega videza izvaja naključne preglede profilov vdolbin, pri čemer filtrira serije, ki so nagnjene k tveganju izpada robotskega sestavljanja, pred pakiranjem za izvozna naročila.
Stabilnost navojnega prileganja pri napredovanju obrabe orodja v množični proizvodnji
Prototipni vijaki so izdelani s popolnoma novimi matricami za valjanje navojev. Po milijonih ciklov delov se površine matrice postopoma razgradijo. Posamezne mere vijakov so lahko še vedno v tolerančnih območjih risbe, vendar pa kumulativne spremembe profila povzročajo nihajoče vedenje vpenjanja navojev.
Tako subtilno odstopanje med ročnimi preskusi z enim vijakom ne pokaže ničesar, vendar povzroči občasno prerezovanje navojev ali togo spajanje pri neprekinjenem podajanju v navojne luknje ohišja na avtomatiziranih vpenjalih.
- Implementirajte pragove sprožitve obsega proizvodnje za ponovno kondicioniranje matrice z navojem
- GO‑NO‑GO vzorčenje merilnikov v kombinaciji z delnim preverjanjem profila niti na izmeno
Razpršenost debeline prevleke, ki spreminja zmogljivost navora in napetosti
Številni kupci navedejo samo vrsto premaza, ne da bi določili dovoljeno variacijo debeline. Neenakomernost cinkove ali pasivne plasti spremeni koeficient površinskega trenja. Na montažnih postajah z zaklepanjem navora enak programiran navor povzroči zelo različno dejansko vpenjalno silo.
Nekatere serije so na koncu premalo vpete in so nagnjene k popuščanju zaradi vibracij med uporabo; drugi povzročajo nevarnost odstranitve navojev med zategovanjem, ki ga poganja robot, čeprav je vsak vijak videti enakomeren.
- Večtočkovno merjenje debeline prevleke, ki pokriva korenine niti in prehodna območja od glave do stebla
- Validacija preskusne naprave za navor in napetost, ki predstavlja parametre montažne postaje v realni proizvodnji
Sledljivost serije segrevanja surovin, ki ločuje dokaze vzorcev od blaga v razsutem stanju
Generična poročila o preskusih materialov iz serij prototipov ne morejo predstavljati pošiljk množične proizvodnje za industrijske revizije OEM. Nekateri dobavitelji pritrdilnih elementov ponovno uporabijo stare dokumente MTR vzorčne serije za poznejše proizvodne serije brez navzkrižnega sklicevanja na dejanska toplotna števila jekla.
Pri projektih elektronike in naprav, za katere veljajo pravila o sledljivosti komponent, lahko to neujemanje dokumentacije blokira sprejem QA dohodnega blaga, neodvisno od mehanske zmogljivosti fizičnih vijakov.
- Povežite kode serij končnih izdelkov neposredno z ustreznimi številkami serije za ogrevanje jeklarne
- Izdajte poročila o gradivu v angleškem jeziku, specifična za projekt, namesto da bi posredovali potrdila o prototipih brez datuma
Zgoščen kontrolni seznam tehničnih klavzul za naročila pritrdilnih elementov, namenjenih avtomatiziranim linijam
- Dodajte geometrijo navzkrižne vdolbine in simulirane zahteve za cikel robotskega navora znotraj specifikacij naročila
- Definirajte sprožilce za vzdrževanje matrice za valjanje navojev in pravila vzorčenja za preverjanje niti v mešanem načinu
- Določite dovoljeno območje debeline nanosa in validacijo napetosti navora za montažne postaje z nadzorom navora
- Uveljavljajte dokumentacijo, povezano s sklopom ogrevanja; zavrnitev ponovne uporabe samostojnih poročil o vzorcu prototipa
Povezane novice
- Zakaj je T vijak iz nerjavečega jekla zanesljiva izbira za sodobno pritrjevanje?
- Kako kombinirani šestrobi vijak izboljša učinkovitost pritrjevanja?
- Katere napake pri nabavi povzročajo neuspeh projekta žične vrvi iz nerjavečega jekla?
- Ali površinsko popolni vzorci prikrijejo tveganja ekspanzijskega vijaka s stožčasto kapico na terenu?
- Zakaj je betonski sidrni vijak s šestrobo prirobnico zanesljiv za težke gradnje?